+
 微信号:

微信号:
成为塑料包装容器行业的带领者
塑造未来 包容万物
服务咨询热线
0512-52557888

多层真空内袋塑料瓶的结构与物料封装应用
来源:www.cssssy.com | 发布时间:2026年09月16日
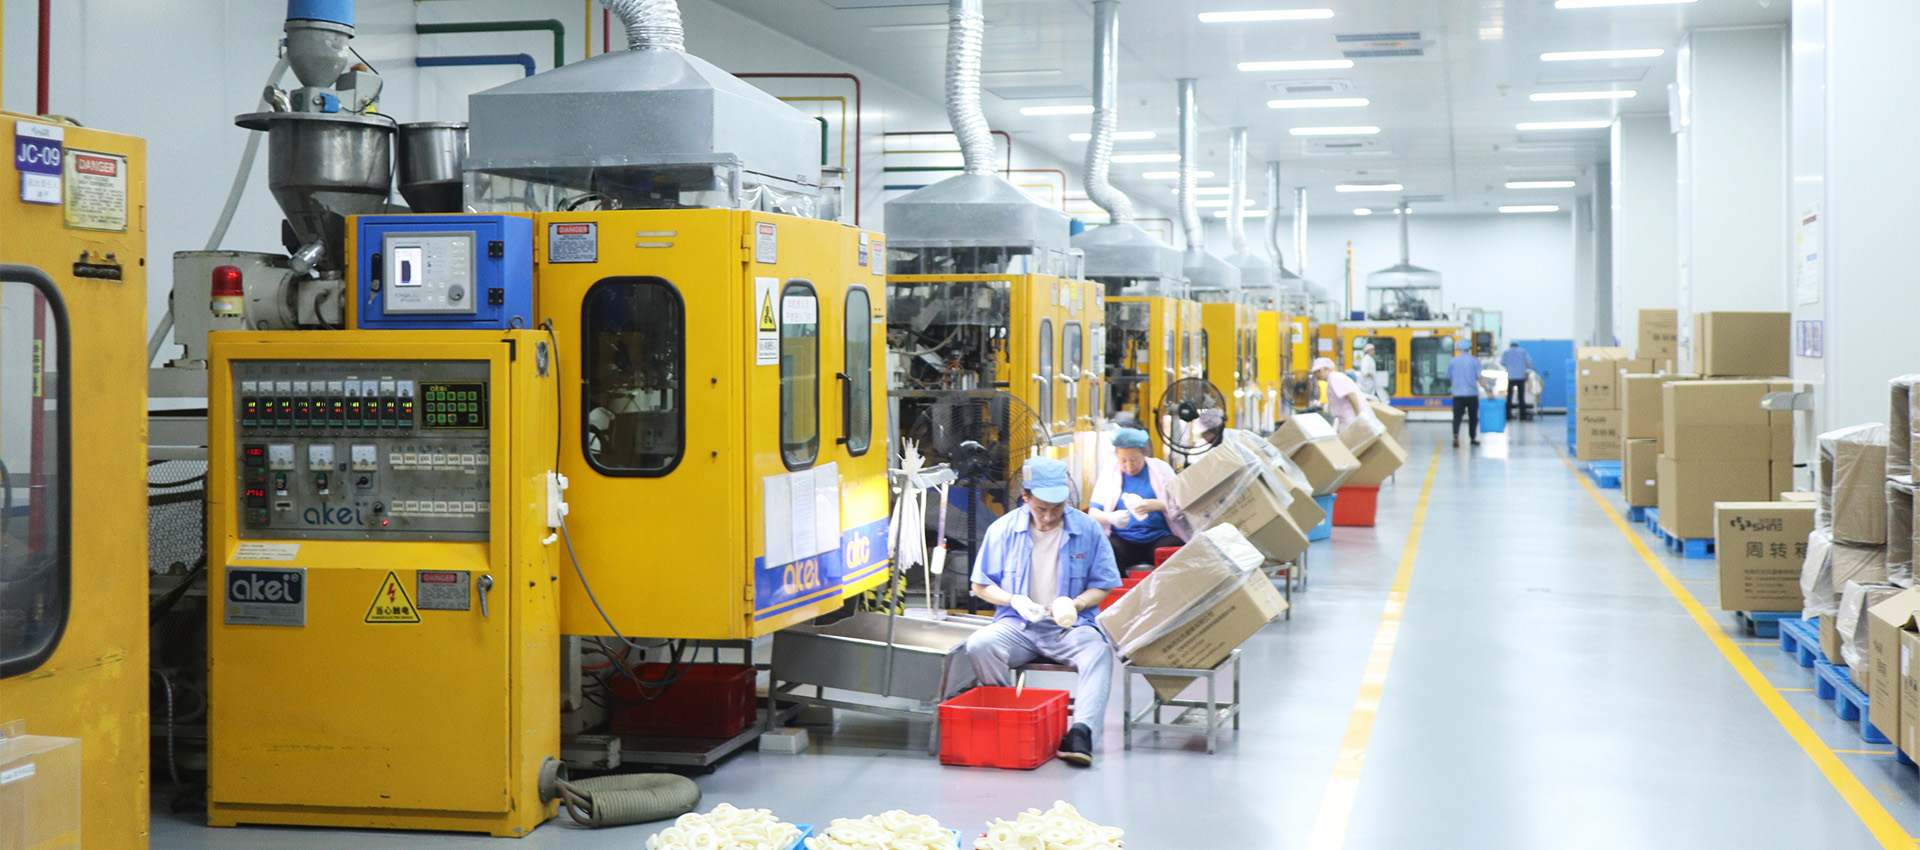
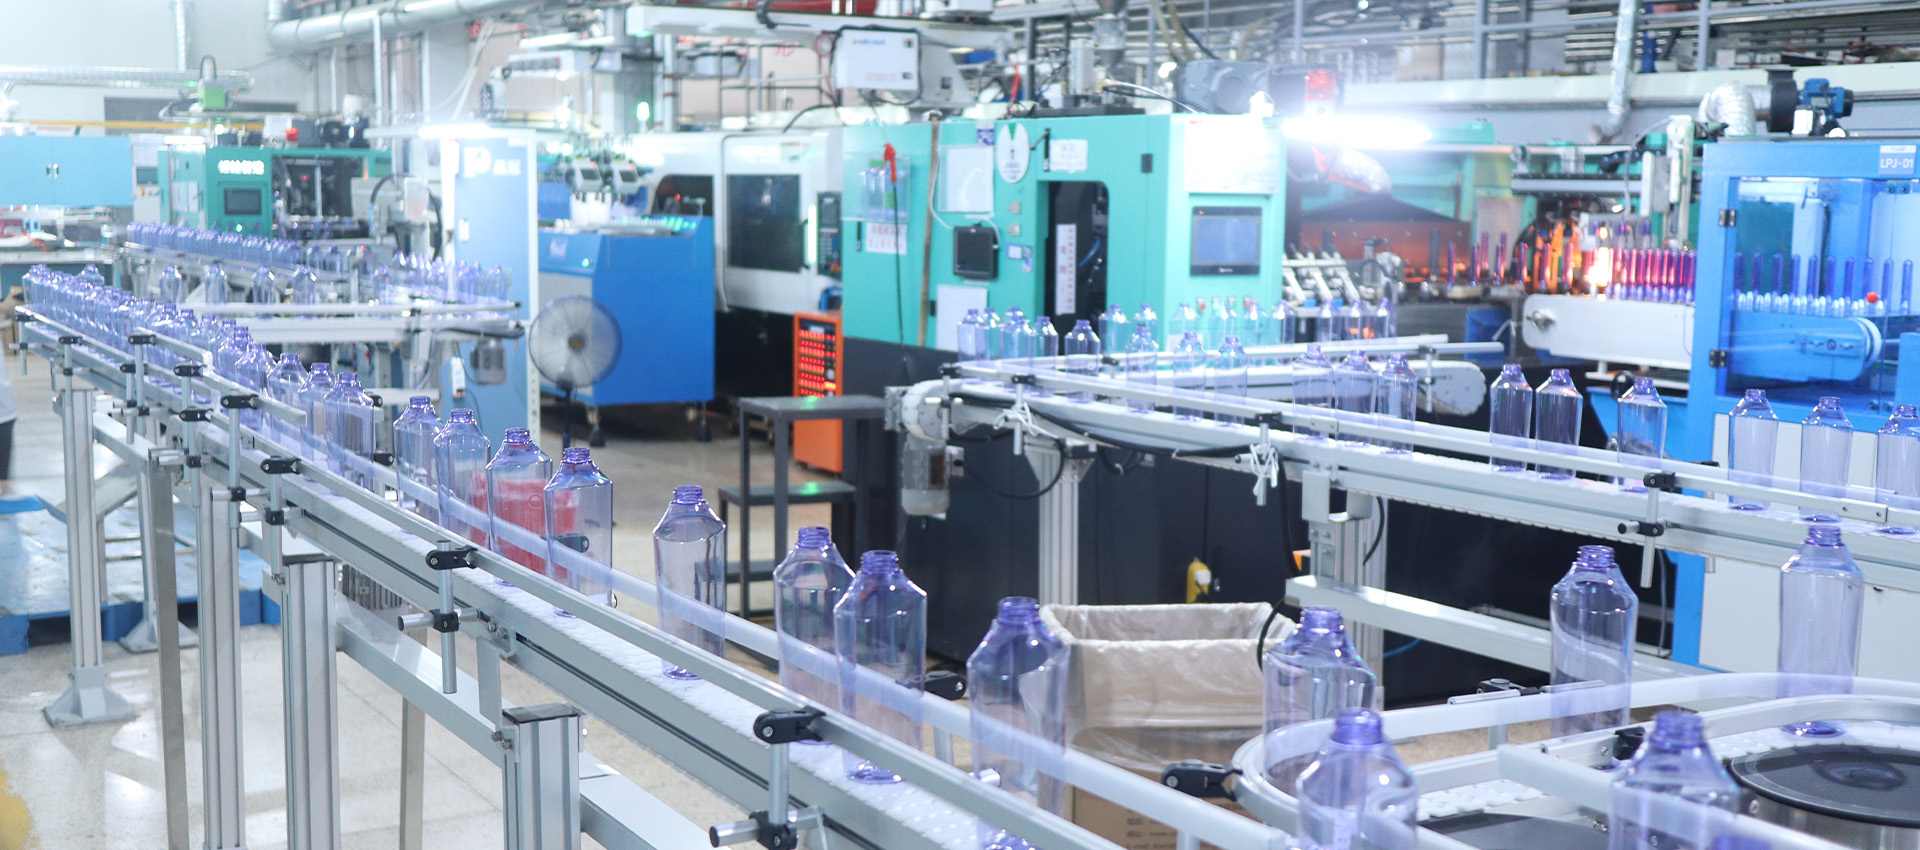
化工、生物医药、食品添加剂、特种粉体原料等行业,对物料储存与运输的包装条件有着严苛要求。常规单层塑料瓶阻隔性能薄弱,储存过程中空气、水汽容易穿透瓶体,与内部物料发生氧化、受潮、结块反应,造成物料损耗。同时普通包装容器密封结构简单,长途储运过程中易出现渗漏、污染问题,无法适配高活性、高敏感度物料的长期存放需求。多层真空内袋塑料瓶依托复合式双层结构设计,结合真空密封工艺,弥补传统包装容器的使用短板,成为各类物料封装、储存、转运的专用包装产品。
多层真空内袋塑料瓶采用外瓶加真空内袋的双层复合结构,外层为高强度硬质塑料瓶体,经过一体注塑成型工艺加工,瓶身厚实稳固,抗挤压、抗撞击性能突出。外层瓶体可以抵御外部磕碰、挤压、摩擦带来的损伤,隔绝外界粉尘、污渍污染,为内部结构和物料提供物理防护,适配物流运输、堆叠存放的常规工况,减少包装破损引发的物料泄漏问题。
瓶体内部搭载专属多层复合真空内袋,内袋采用多层功能性薄膜复合压制而成,区别于普通单层薄膜材质。多层膜体层层贴合,结构致密,可以有效阻隔氧气、水汽、紫外线的穿透,削弱外界环境因素对内部物料的影响,延缓物料氧化、受潮、变质的速度,适配易氧化、易吸潮、光敏性物料的封装储存需求。内袋与外瓶之间采用真空处理工艺,抽出夹层空气,形成真空隔离层,进一步提升整体阻隔效果。
产品采用分体密封封装设计,瓶口搭配适配密封盖与密封垫片,封口贴合紧密,能够有效锁闭瓶内空间,阻断内外空气流通。真空内袋可随物料装填、排空自适应贴合瓶体,减少瓶内残留空气,维持物料储存的密闭环境。整套密封结构适配反复开合、长期储存的使用场景,多次取用物料后,依旧可以保持瓶内密闭状态,适配工厂原料分批取用、长期储存的作业模式。
在物料封装应用方面,该款塑料瓶适配粉体原料、液态试剂、膏状添加剂、化工原料等多种形态物料的包装储存。在化工领域,可用于各类助剂、溶剂、粉体颜料的封装存放,降低物料与空气接触产生的变质问题。在生物试剂领域,适配各类实验试剂、生物原料的避光密封储存,适配实验室、生产车间的物料管理需求。食品行业中,可用于食品添加剂、功能性粉料的储存转运,贴合行业卫生储存规范。
产品整体材质稳定,无有害物质析出,适配各类高洁净度物料的包装要求。瓶身材质具备耐酸碱、耐腐蚀特性,可适配多数化工物料的储存工况,不会与物料发生化学反应,保障物料原有属性不变。瓶体外观规整,表面平滑,支持贴标标识,方便企业分类管理各类物料,适配车间标准化物料仓储管理模式。
容器自重轻便,相较于金属、玻璃包装容器,搬运、堆叠、运输更为便捷,可降低物流转运的人力与运力成本。瓶体耐高低温变化,可适配常规仓储环境的温度波动,不易出现变形、开裂、老化等情况。标准化规格尺寸,适配常规仓储货架堆叠、物流箱体装载,适配企业批量物料储存与规模化转运的使用需求,适配多行业物料包装储运的发展趋势。
上一条:
没有了
下一条:
包装容器品类 PET 塑料瓶结构与应用属性解读
【相关文章】
- 常熟市沈氏塑业有限公司 电话:0512-52557888 邮箱:shenshisuye@163.com 公司地址:江苏省常熟市支塘镇南开发区广园路20号
-
 移动端官网
 首页
 微信
 电话